产品
聚萘二甲酸丁二醇酯(PBN)树脂
产品介绍
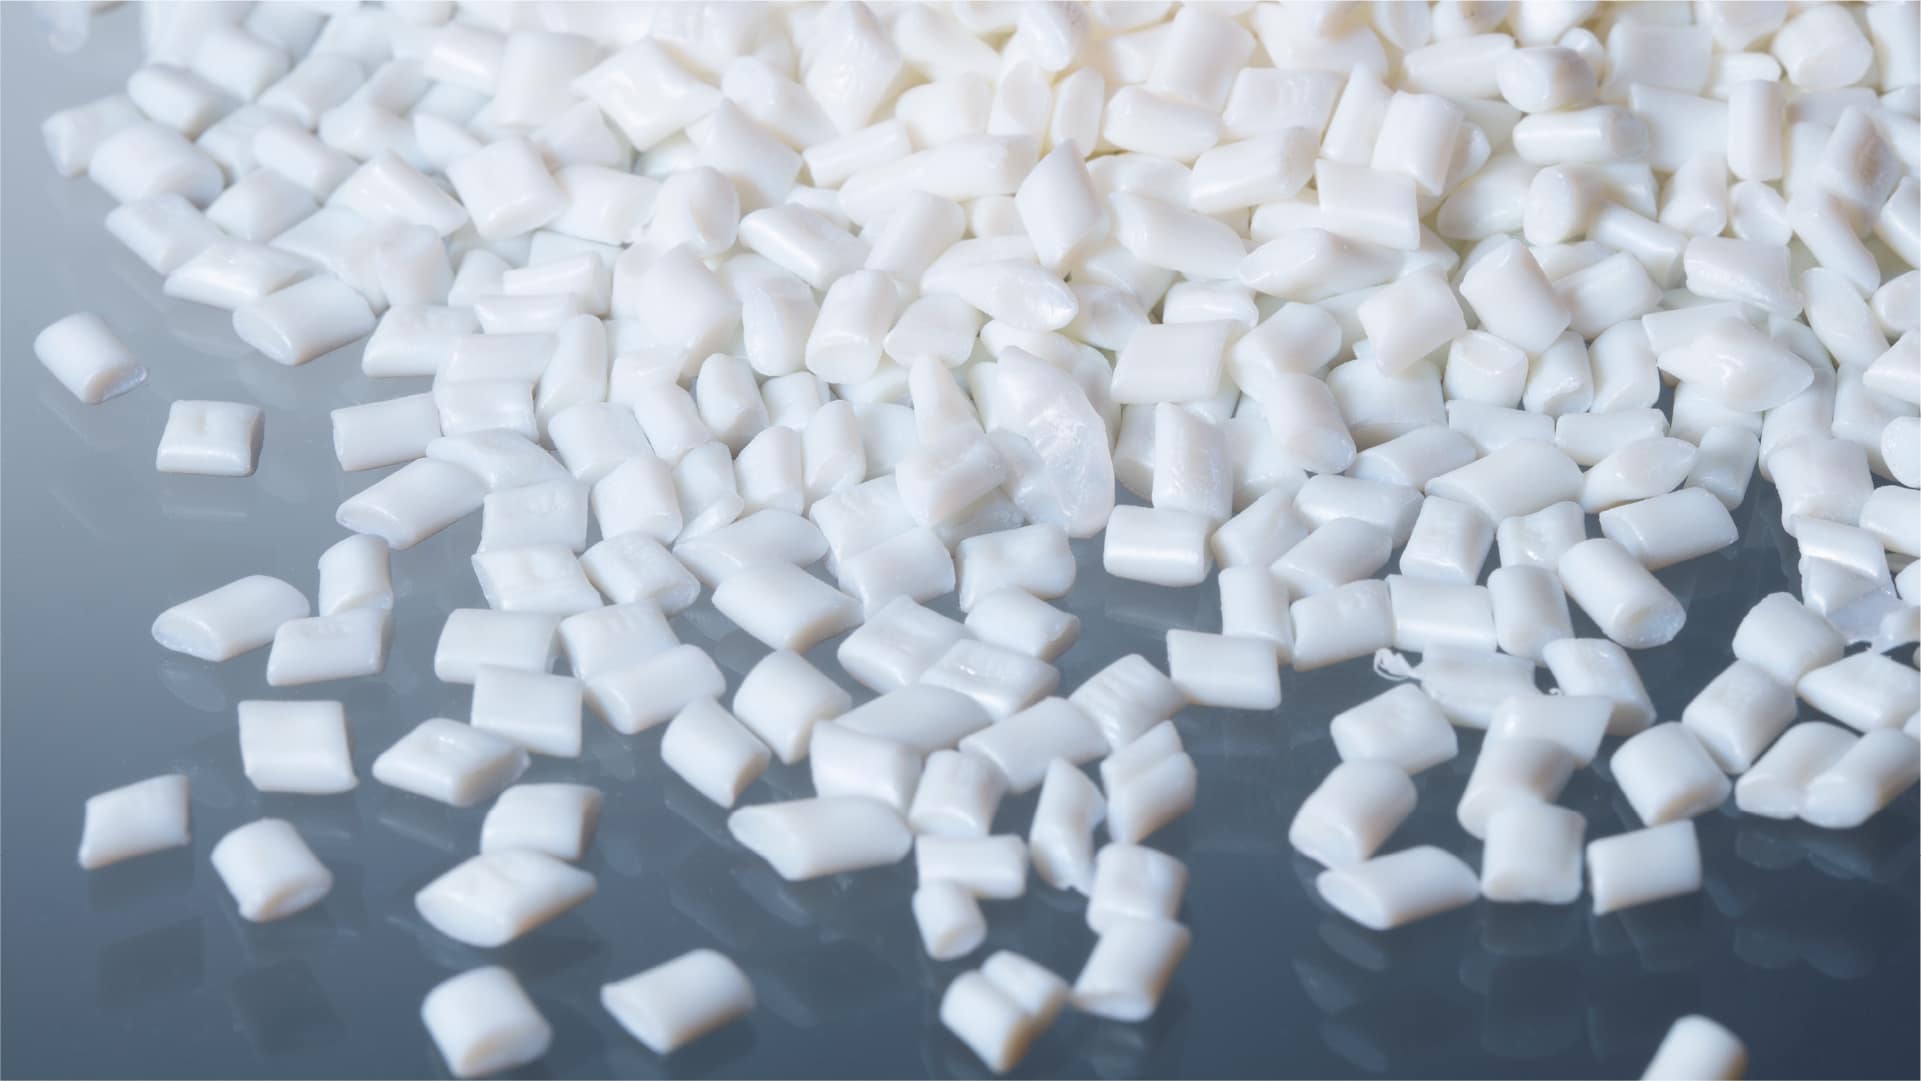
聚萘二甲酸丁二醇酯(PBN)树脂是一种兼具优异滑动性能、耐化学品性及气体阻隔性能的高性能工程塑料。
依托帝人独有的聚酯材料技术,PBN树脂充分发挥萘环结构的优势,在耐久性、可靠性和功能性之间实现卓越平衡,满足机械部件、高性能工业产品等领域对先进材料的多样化需求。
特点
PBN树脂凭借源自萘二甲酸(NDC)的萘骨架,展现以下特长:
- 优异的滑动性能
具有出色的自润滑性,可有效降低磨损及滑动过程中产生的劣化。即使在无润滑条件下,也能保持稳定的性能表现。
- 低析出特性
材料成分析出量低,可满足对洁净度要求较高的应用需求。适用于精密设备及高纯度环境等领域。
- 优异的耐化学性
对多种化学品和溶剂表现出良好的耐受性,即使在严苛的使用环境中也能确保长期可靠性。
规格表
一般物理特性
| 特性 | 单位 | 测试方法 | 测量条件 | PBN | PBT |
|---|---|---|---|---|---|
| 比重 | g/cm3 | ASTM D792 | - | 1.31 | 1.31 |
| 成型收缩 (1.5mm) |
% | 帝人法 | 流动方向 | 1.16 | 1.67 |
| 直角方向 | 1.26 | 1.67 | |||
| 拉伸强度(最大) | MPa | ASTM D638 | - | 65 | 52 |
| 拉伸断裂伸长率(最大) | % | ASTM D638 | - | 87 | >200 |
| 弯曲模量 | MPa | ASTM D790 | - | 1,920 | 2,550 |
| 冲击强度 (1/8英寸) |
J/m | ASTM D256 | 有槽口 | 34 | 34 |
| 无槽口 | NB | NB | |||
| 表面硬度 | - | ASTM D785 | 洛氏硬度 | M102 | M75 |
| 熔点 | ℃ | DSC法 | - | 243 | 225 |
| 玻璃化转变温度 | ℃ | DSC法 | - | 78 | 22 |
| 热变形温度 | ℃ | ASTM D648 | 负荷:1.82MPa | 77 | 58 |
- *以上数据是根据标准测试方法得出的具有代表性的数值,但不作为在特定用途方面的性能保证。
内容可能变更,恕不另行通知。
技术信息
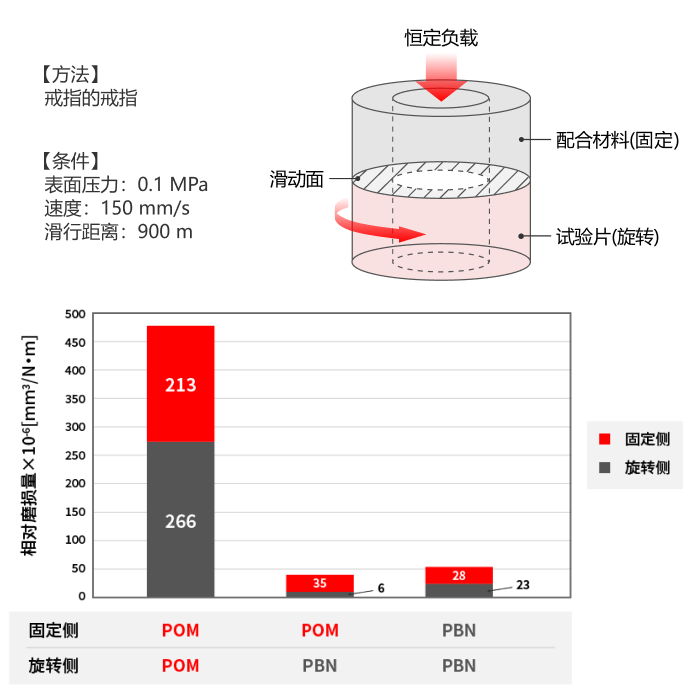
滑动性
滑行磨耗实验
耐化学品性
| 化学品类型 | PBN | PPS | PEEK | PES | PET | PBT |
|---|---|---|---|---|---|---|
| 乙二胺 | A | A | A | D | D | D |
| 酒精 | A | A | A | A | A | A |
| 乙酸乙酯 | A | A | A | B | B | B |
| 甲苯 | A | A | A | A | A | B |
| 丙酮 | A | A | A | D | C | B |
| 二甲苯 | A | A | A | A | A | A |
| 化学品类型 | PBN | PPS | PEEK | PES | PET | PBT |
|---|---|---|---|---|---|---|
| 氨水 28% | A | A | A | A | D | A |
| 氢氧化钠 10% | A | A | A | A | B | A |
| 氢氧化钠 30% | A | A | A | A | B | B |
| 化学品类型 | PBN | PPS | PEEK | PES | PET | PBT |
|---|---|---|---|---|---|---|
| 甲酸 | A | A | A | B | C | C |
| 乙酸 | A | A | A | A | B | B |
| 浓硝酸 | D | D | D | D | D | D |
| 浓盐酸 | A | A | A | B | B | B |
| 化学品类型 | PBN | PPS | PEEK | PES | PET | PBT |
|---|---|---|---|---|---|---|
| 过氧化氢 30% | A | A | A | A | A | A |
| 次氯酸钠 | A | A | A | A | A | A |
| 饱和氯化钠水溶液 | A | A | A | A | A | A |
- A
- 无变化(重量变化1%以下,拉伸断裂强度保持率95%以上,外观无变化)
- B
- 有若干变化(重量变化率1~10%,拉伸断裂强度保持率95~70%,外观发生变化)
- C
- 变化大(重量变化 10%以上,拉伸断裂强度保持率70%以下,外观变化大)
- D
- 溶解
PBN树脂的成型加工
PBN树脂可以使用一般的注塑成型设备进行成型加工,具有稳定且优异的加工性。设定合适的加工条件,可以高效获得高品质的成型品。
1.成型设备
通常的注塑机以及一般的模具都可以进行成型。此外,还支持挤出成型和切削加工等多种加工方式,可根据产品用途和设计需求灵活选择合适的加工方法。
2.成型条件
- (1)预干燥
成型前请对粒料进行干燥。充分的干燥处理可有效防止成型过程中出现外观缺陷及物性下降等问题。
・推荐干燥条件:140℃ × 3~5小时(除湿干燥机) - (2)成型要点
- ①树脂温度
PBN树脂可在270~300℃范围内成型。为获得更加稳定的加工性能,推荐将树脂温度控制在 275~295℃。 - ②注塑压力
可设定在600~1200kg/cm2范围内。
但是,为抑制残余应力和飞边的发生,建议尽可能在1000kg/cm2以下进行成型。 - ③注塑速度
推荐采用中速~高速成型。 - ④模具温度
当模具温度控制在90~120℃时,可获得兼具优良外观和优异物性的成型制品。
- ①树脂温度